中国浙江省嘉興市嘉善県姚荘鎮宝群路158号
コンテンツ
保管ラックは毎日、多くの場合何十年にもわたって重い荷物を運びます。ビームと支柱を固定する溶接部分は、ラックが使用開始されるとほとんど目に見えなくなりますが、1 つの隠れた欠陥が構造全体を損なう可能性があります。買い手が見積もりを比較するとき、 ラック溶接工場 、単価は物語の一部にすぎません。各溶接の背後にある欠陥防止システムが残りの部分を伝えます。
このガイドでは、構造用スチールラックの製造で見られる最も一般的な溶接欠陥を分析し、その原因を説明し、有能な製造業者が整備すべき管理、検査方法、および文書の概要を説明します。
ラックは動的構造です。フォークリフトによる繰り返しの荷重、荷物の移動、および時折の衝撃を吸収します。各ジョイントは、安全マージンを持って規定の荷重を支えるように設計されているため、溶接部は母材の強度と一致し、長年のサイクルを通じて健全な状態を維持する必要があります。
多くの製造監査では、最も大きな問題を引き起こす欠陥は最大の欠陥ではありません。小さな気孔のクラスター、浅いアンダーカット、または部分的に溶けたルートは、有効断面積をカットしたり、負荷がかかると拡大するノッチを作成したりする可能性があります。これらの欠陥を理解することが、それらを防ぐための第一歩です。
以下の表は、構造用スチールラックの製造で最も頻繁に発生する欠陥の種類と、その典型的な原因および耐荷重接合部に生じるリスクのレベルをまとめたものです。
| 欠陥 | 典型的な原因 | ラックジョイントのリスク |
|---|---|---|
| 気孔率 | シールドガスの不足、卑金属の汚染、消耗品の湿り気 | 中等度 |
| アンダーカット | 過剰な電流、高速移動、不十分なトーチ角度 | 高 |
| 不完全な融合 | 入熱量が少ない、接合部の準備が不十分、パス間の洗浄が不十分 | 高 |
| スラグ混入 | パス間のスラグ除去が不完全 | 中等度 |
| ひび割れ | 水素、拘束応力、低い板厚方向延性 | クリティカル |
ガスポケットは、シールドガスが不十分な場合、ベースメタルに油やミルスケールが付着している場合、または電極が水分を吸収した場合に形成されます。個々の小さな細孔により、溶接部の有効断面積が減少します。疲労負荷がかかると、集中した気孔が亀裂の原因となる可能性があります。
ガス流量を確認し、ホースとレギュレーターを定期的にチェックしてください。
溶接前に接合面を清掃し、溶接部内のコーティングを除去します。
消耗品はメーカーの要件に従って保管および乾燥させてください。
アンダーカット is a groove melted into the base metal along the weld toe. It creates a stress raiser exactly where dynamic loads concentrate. Excessive current and rapid travel speed are the usual culprits, and a poor torch angle often makes the problem worse on one side of the joint.
継手の種類や材料の厚さごとに溶接パラメータを標準化します。
可能な限り、1 つの大きなパスではなく、複数の小さなパスを使用します。
トーチの角度を一定に保ち、先端に留まるように溶接工を訓練します。
溶接金属が側壁または以前のパスと完全に接合できなかった場合、またはルートが溶けていない場合、接合部は設計上の強度のかなりの部分を失います。この欠陥は構造溶接の破損の主な原因の 1 つであり、目だけで検出するのは困難です。
使用する特定のジョイント形状に合わせて溶接手順を認定します。
溝の角度、ルートギャップ、ルート面の寸法を制御します。
次の層を堆積する前に、各層を徹底的に洗浄します。
溶接パスの間にスラグが閉じ込められると、不規則な内部境界が形成されます。これらの介在物は鋭いノッチのように動作し、その先端に応力が集中し、接合部の靭性が低下します。
文書化された検査手順として、各パス間のスラグ除去を義務付けます。
定期的にプロセスを監視して、洗浄手順が遵守されていることを確認します。
亀裂は、熱影響部の水素誘起低温亀裂、溶接中心の凝固亀裂、または厚さ方向に荷重がかかる厚板の層状裂けなどがあります。炭素鋼ラックの作業では、水分、油、または塗料からの水素が最も一般的な原因となります。重い接続での拘束はストレスをさらに高めます。
低水素消耗品を使用し、管理された保管場所に保管してください。
材料の厚さと炭素相当量が必要な場合は、予熱または後熱を適用します。
ラメラ裂けの影響を受けやすいプレートの厚さ方向の延性を指定します。
欠陥を防ぐのは熟練した溶接工だけの問題ではありません。有能なラック溶接工場は、材料の受け取りから最終リリースに至るまで、あらゆる段階でプロセスに品質を組み込みます。次のコントロールは、そのシステムのバックボーンを形成します。
書面化された溶接手順仕様 (WPS) では、プロセス、消耗品、電流範囲、移動速度、予熱、パス間温度など、各ジョイントの変数が定義されます。サポート手順認定記録 (PQR) は、WPS が健全な溶接を生成することを証明します。ラックを大量生産する工場では、稼働する各材料の厚さと接合部の構成について有効な記録を保持する必要があります。
生産中、電流、電圧、移動速度などのパラメータを監視し、重要なジョイントについて記録する必要があります。適切に設計された治具は、部品を所定の位置に保持し、歪みを制限し、ラック間での接合部の取り付けの一貫性を保ちます。溶接工は、品質傾向が変動した場合には定期的に再テストを行いながら、実行するプロセスに関する最新の資格を保持する必要があります。
通常、一貫性はプロセス制御の最も強力な指標です。フィッティング、入熱、シーケンスがバッチ間で同じであれば、不良率は急激に低下します。
工場証明書は各鋼バッチをその生産記録にリンクする必要があり、溶接消耗品はロットごとに追跡される必要があります。電極とフラックスの管理された保管および乾燥キャビネットは、水素クラッキングに対する実用的な防御の第一線です。
目視検査では表面の問題は多く見つかりますが、内部の健全性を確認することはできません。購入者はどの方法でどの欠陥が明らかになるかを理解する必要があり、資格のある工場はジョイントの役割とラックの用途に応じて検査方法を選択する必要があります。
アンダーカット、表面の気孔、スパッタ、不完全な充填を検出します。これは必須の最初のステップですが、内部の融合不良や表面下の亀裂は検出できません。
ステンレスおよびアルミニウムのコンポーネントに開いた表面の亀裂が現れます。シンプルで安価ですが、表面に達した欠陥のみを検出します。
強磁性炭素鋼の溶接に効率的で、表面および表面近くの亀裂や不連続部を迅速に検出します。
内部の融着の欠如や、より厚い重要な接合部の亀裂を検出します。熟練したオペレーターが必要ですが、耐荷重接続の信頼できる深さ情報が得られます。
軽量小売商品に使用されるラックは、配送センターの重量ラックや機器支持フレームほどの検査強度は必要ありません。 ISO 17635 などの国際枠組みは NDT 法の選択をガイドし、ISO 5817 は溶融溶接継手の品質レベルを定義します。信頼できるラック溶接工場は、すべての製品に 1 つの基準を適用するのではなく、負荷デューティについて質問し、それに応じた検査計画を推奨します。
軽作業保管: 重要な接合部のサンプリングによる目視検査。
中量ラック: 目視検査とすべての構造溶接部の表面 NDT。
ヘビーデューティーまたはハイサイクルアプリケーション: 文書化された合格基準を使用した主要なジョイントの体積検査。
注文する前に、購入者は短い質問セットを使用して、サプライヤーが溶接の品質を管理しているのか、単に溶接の品質を約束しているだけなのかを判断できます。
私の製品で使用されているジョイントについて書面による WPS および PQR ドキュメントを提供していただけますか?
あなたの溶接工は現在、彼らが行うプロセスに対する資格を持っていますか?
社内で NDT を実施していますか?また、どのような方法を使用していますか?
不適合部品の処理と廃棄はどのような手順で行っていますか?
品質管理システム認証は有用なベースラインを提供しますが、溶接固有の認証はより強力な証拠を提供します。 EN 1090 または ISO 3834 に準拠したシステムを探し、工場証明書、検査報告書、各ラックを材料や溶接機に結び付けるトレーサビリティ記録を探してください。
| WPSとPQR | 溶接工資格 | 材料のトレーサビリティ | NDTレポート | 不適合管理 |
要求に応じて書面による手順や資格記録を作成することはできません。
検査記録は不完全であるか、事後的に完了したように見えます。
消耗品は湿った状態または管理されていない状態で保管されます。
過去の不具合についての回答は曖昧か、具体的な回答を避けます。
溶接構造用スチールラックを調達していて、文書化された手順とNDTを通じて欠陥防止を実証できるサプライヤーを必要としている場合、当社のチームは溶接品質の文書を共有し、プロジェクト要件について話し合う準備ができています。 見積もりを依頼する カスタマイズされた検査および文書化計画で対応します。
構造用スチールラックの溶接欠陥を防止できるかどうかは、訓練を受けた人材、管理された手順、一貫したプロセス監視、適切な検査、および完全な記録の組み合わせにかかっています。サプライヤーを比較するときは、単価だけでなく、それぞれの欠陥がどのように防止され、検証されているかを確認してください。信頼できるラック溶接工場は、これらの質問に答えるシステムを備えているため、これらの質問を歓迎します。
亀裂は繰り返しの負荷によって伝播し、突然の破損につながる可能性があるため、最も危険であると考えられています。水素による低温割れは炭素鋼ラックでよく発生する原因であり、そのため消耗品の管理と予熱要件が重要です。
いいえ、目視検査ではアンダーカットやスパッタなどの表面の問題は検出されますが、内部の溶融の欠如や表面下の亀裂は明らかにできません。表面および体積 NDT 法は、重要な接合部の目視チェックを補う必要があります。
購入者は、WPS および PQR 記録、溶接工資格の証拠、材料工場の証明書、および NDT レポートを要求する必要があります。各ラックをその材料や溶接機に結び付けるトレーサビリティは、規律ある生産管理の強力な指標です。
検査頻度は、負荷デューティ、ジョイントの臨界度、適用される規格によって異なります。多くのサプライヤーは、日常的な接合部にはサンプリングを使用し、重要な接続部には完全にカバーし、生産開始前に計画を文書化しています。
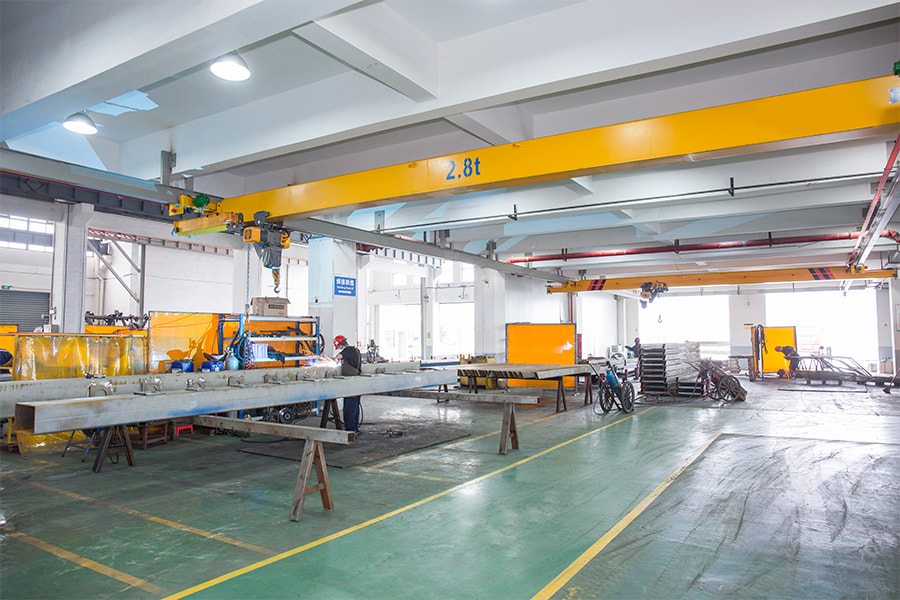
当社の溶接サービスは、さまざまな種類の設備一式のニーズを満たす高品質かつ高精度の溶接ソリューションを提供することに重点を置いています。高度な溶接設備と経験豊富な溶接チームにより、当社はさまざまな複雑で困難な溶接作業を処理することができます。大型機器の主要構造溶接でも、精密部品の接続溶接でも、溶...
詳細を参照してください
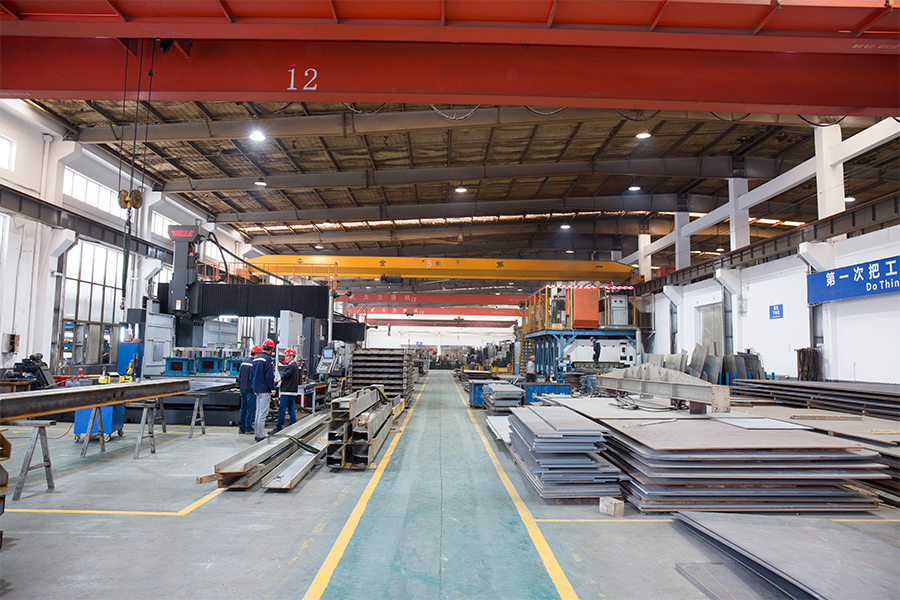
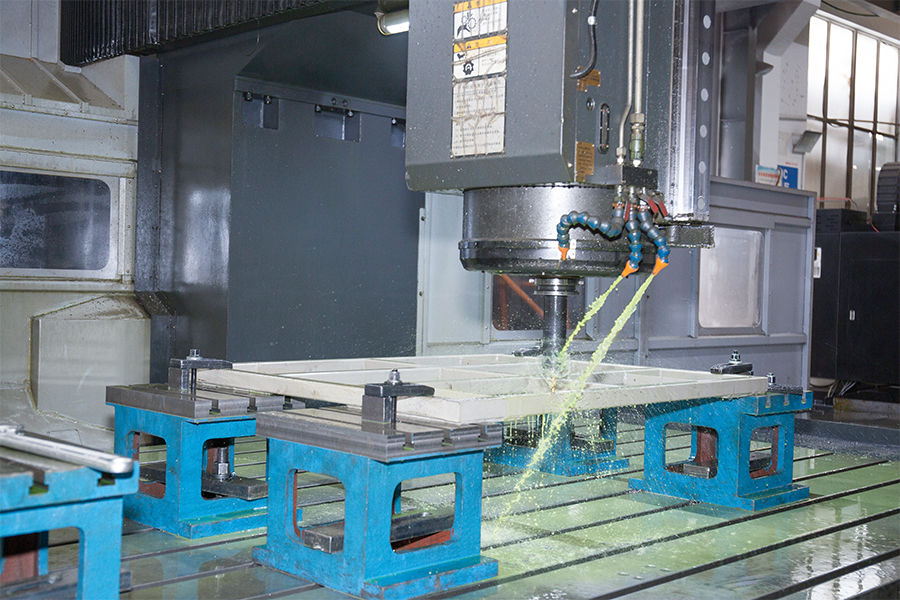
当社の機械加工サービスは、お客様に高精度かつ効率的な金属加工ソリューションを提供することに専念しています。当社は、旋削、フライス加工、穴あけ、研削などのさまざまな加工を行うことができる最新のCNC工作機械と多機能マシニングセンターを備えています。当社の技術チームは経験豊富で、お客様から提供され...
詳細を参照してください
当社のコーティングサービスは、製品の耐久性、美観、耐食性能を確保するために、さまざまな種類の完全な機器に高品質の表面処理ソリューションを提供します。当社では、スプレー塗装や粉体塗装などの高度な塗装プロセスを使用して、さまざまな材料や用途環境の要件に対応しています。当社の塗装工場には自動塗装設備...
詳細を参照してください
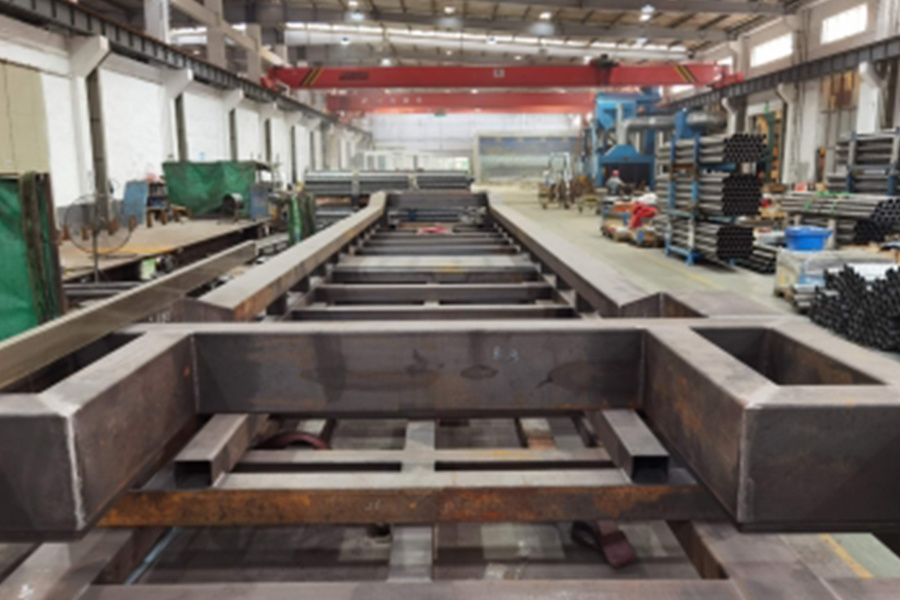
当社の完全な機器の製造およびカスタマイズ サービスは、プロセス全体を通じて顧客の個別のニーズを満たすために、設計、製造から設置に至るまで、あらゆる範囲のソリューションを顧客に提供することに重点を置いています。当社は強力な技術チームと最新の生産設備を備えており、顧客の図面や技術要件に従って、さま...
詳細を参照してください
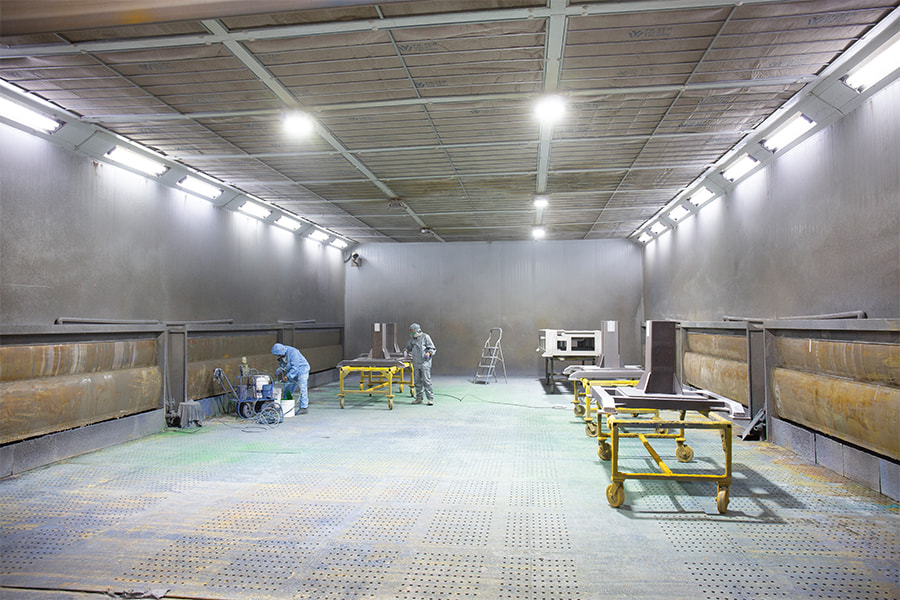
ワンストップサービスとは、お客様が設備鋼構造溶接OEMプロセスにおいて包括的なサポートとソリューションを受けることができることを意味します。当社のサービスは、最初の設計コンサルティング、材料の選択、製造、組立てから最終品質検査、物流流通までをカバーします。当社には、顧客のニーズに応じてパーソナ...
詳細を参照してください
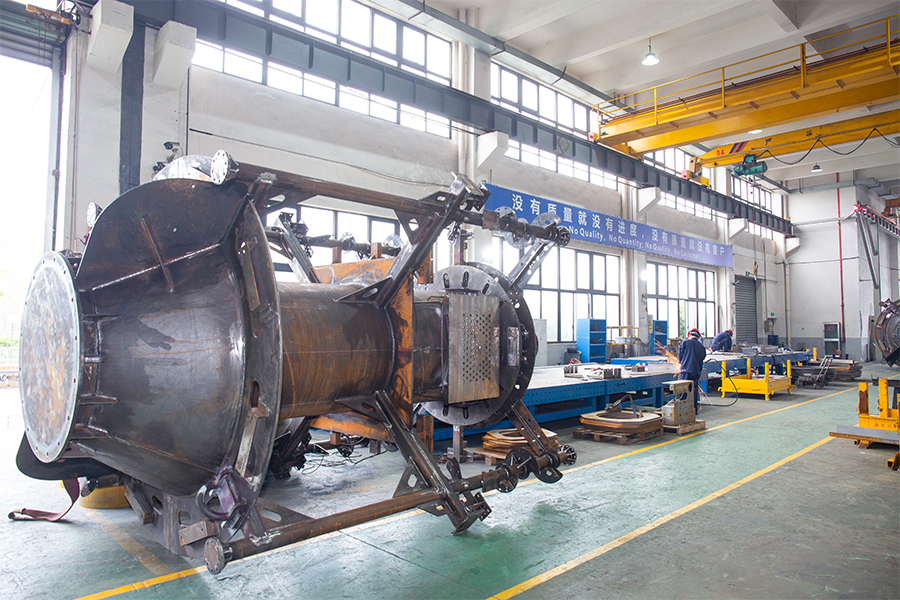
溶接は、機器鋼構造の製造における中心的なプロセスの 1当社は高度な溶接技術と設備を使って、各溶接接合部が最高の強度と品質基準に達していることを保証します。 当社の溶接工は厳しい訓練と認定を受けており、アーク溶接(SMAW)、アルゴンアーク溶接(TIG)、ガス溶接、レーザー溶接などのさまざまな溶...
詳細を参照してください
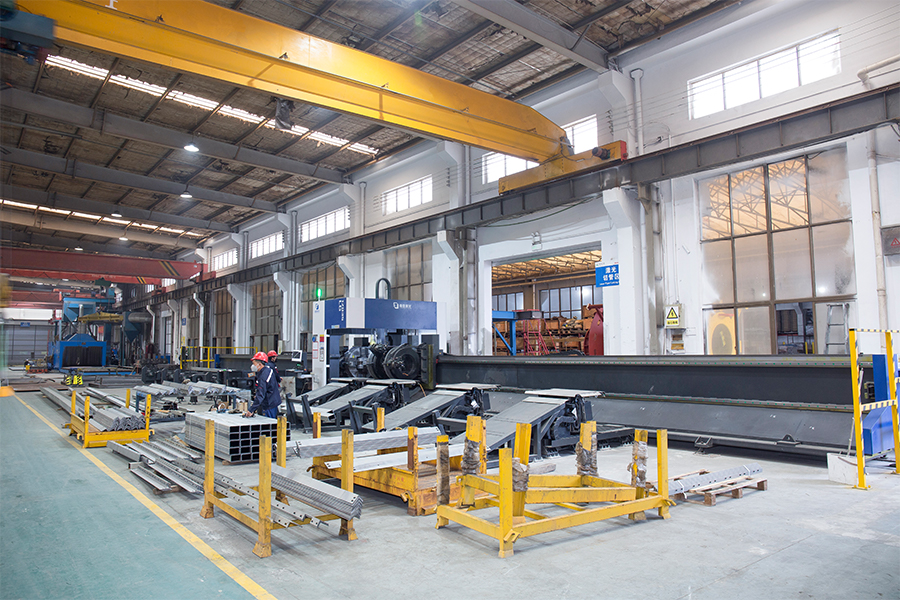
組立は、最終製品の性能と品質を決める機器鋼構造製造プロセスの重要なステップです。当社組立チームは経験豊富で、設計図と技術要件に従って正確な組立を実行し、各要素の完璧な組み合わせを保証します。当社では、スムーズ昇降テーブルや自動組立ラインなどの最新の組立ツールや機器を使って、組組み立てプロセスで...
詳細を参照してください
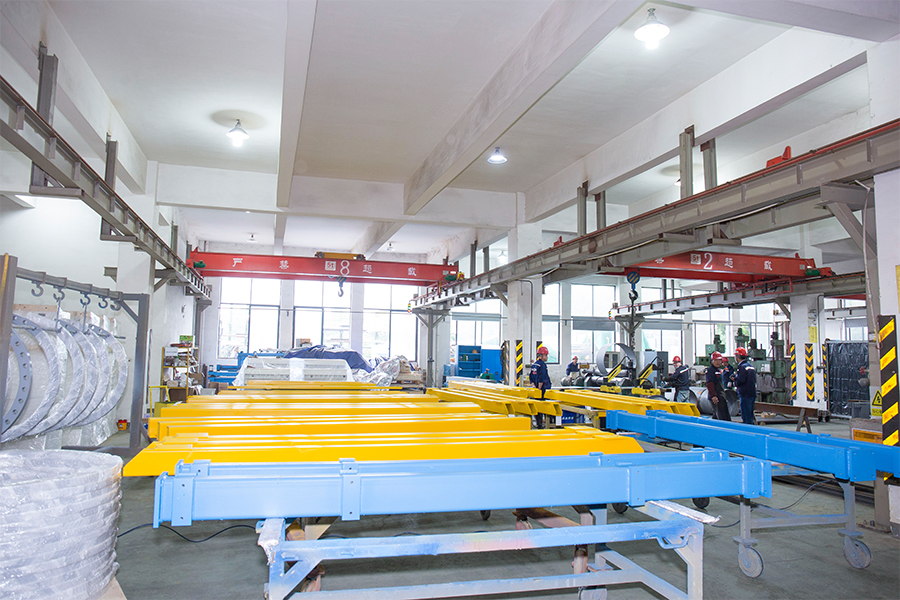
検査は設備鋼構造製品の品質を確保する最後の砦です。当社の検査は経験豊富なエンジニアと技術者で構成されており、高度な検査機器と方法を使用して各製品に含まれるかつ詳細な検査を実施します。検査項目には、寸法検査、溶接部の非破壊検査、表面品質検査、耐荷重試験、機能試験などが含まれており、製品が寸法、構...
詳細を参照してください