English
 日本語
 Deutsch
 Español

中国浙江省嘉興市嘉善県姚荘鎮宝群路158号
コンテンツ
調達時 鉄骨構造フレーム溶接 サービスを利用するには、現在の市場価格を理解することが予算計画とベンダー評価に不可欠です。鉄鋼溶接のコストは静的なものではなく、人件費から材料の仕様、地理的位置まで、複数の変数に基づいて変動します。
2026 年の業界標準に基づいて、さまざまな溶接シナリオの一般的な価格ベンチマークを次に示します。
単純な形状の標準構造部材に適用
手溶接方式、現場での接続や修理に適しています
鋼材、溶接、表面処理、保護塗装を含む
重要な注意事項: 上記の数値は市場平均を表しており、特定のプロジェクトのパラメーターに基づいて大幅に変動する可能性があります。実際の見積もりは、図面の複雑さ、材料グレード、生産量、地域の人件費によって異なります。サプライヤーに依頼する前に、必ず詳細な内訳をリクエストしてください。
価格が大きく異なる理由: 薄板の単純な突合せ溶接は、厚断面 H 形鋼の複雑なマルチパス溶接よりもユニットあたりのコストがはるかに低くなります。同様に、高コスト地域のサプライヤーは、同じ品質の作業であっても、低コスト地域の複数のサプライヤーに当然のことながら料金を請求します。
見積もりがこれらのベンチマークと異なる理由を理解するには、主なコスト要因を認識する必要があります。これらの要因は複雑に相互作用するため、単一変数の変更によって最終価格が大幅に変動する可能性があります。
溶接方法が異なれば、生産性と設備コストも大きく異なります。
重量断面 H 形鋼で自動ナローギャップ溶接を使用しているサプライヤーは、同じ時給でも、従来のマルチパス GMAW を使用しているサプライヤーよりも 20 ~ 30% 低い見積もりを提示する可能性があります。
すべての鋼が溶接下で同じように動作するわけではありません。材料特性はプロセスの難易度と労働時間に直接影響します。
| 材質グレード | 降伏強さ | 溶接の複雑さ | 相対的なコストへの影響 |
|---|---|---|---|
| Q235(軟鋼) | 235MPa | 簡単で標準的な手順 | ベースライン |
| Q345B(高張力鋼) | 345MPa | 予熱、冷却制御、認定手順が必要 | 15~25% |
| Q420B/Q460B(超高強度) | 420~460MPa | 厳格な熱管理、特殊な溶加材、広範な検査 | 30-50% |
プレートの厚さがこの効果をさらに高めます。 50 mm のプレートを溶接するには、複数のパスと慎重な熱管理が必要です。厚さ 400 mm のセクションには、予熱、溶接後の熱処理、および大幅に熟練した労働力が必要です。厚板溶接では、通常、薄板溶接と比較して人件費が 50 ~ 100% 増加します。
溶接工には重力が作用します。水平(平坦)溶接は最も早くて安価です。垂直位置や頭上位置では生産性が大幅に低下します。
設計に大規模な頭上溶接が必要な場合や、限られたスペースでの作業が必要な場合は、人件費が大幅に割増することが予想されます。逆に、設計者に部材を回転させて平坦な位置での溶接を最大化するように依頼すると、製造コストを 20% 以上削減できます。
品質基準が高くなるほど、テスト、やり直しのリスク、文書化の負担が増加します。
溶接では規模の経済が強力です。 1 回限りのプロジェクトは、大量生産よりもユニットあたりのコストがはるかに高くなります。
複数のプロジェクトを統合したり、バッチ処理を改善するために長いリードタイムを受け入れたりできる場合は、大幅に有利な料金を交渉できる可能性があります。
溶接は本質的に労働集約的です。人件費は、賃金の差、スキルの有無、光熱費などにより、地域によって大きく異なります。高賃金地域で 50,000 ドルかかる仕事は、同じ品質とスケジュールであれば、低賃金地域では 20,000 ドルになる可能性があります。この現実が世界的なサプライチェーンの決定を左右します。
価格設定の要素を理解するだけでは、まだ半分しか終わりません。プロアクティブなコストの最適化には、設計、仕様、実行の段階で戦略的な決定が必要です。
最も安価な溶接コストは避けるべきものです。製造を開始する前に、溶接を減らす機会がないか構造設計を検討してください。
事前に適切なグレードを選択することで、コストのかかる再作業や検査の遅れを回避できます。
溶接を実行する順序は、歪み、残留応力、再加工の要件に大きく影響します。先進的なメーカーは、有限要素シミュレーションを使用して溶接シーケンスを最適化しています。
シミュレーションベースのシーケンス最適化を提供するサプライヤーは、前払い料金が若干高くなりますが、通常、総労働力とやり直し作業を 15 ~ 30% 節約できるため、優れた価値提案となります。
溶接方法を特定のジョブ プロファイルに合わせます。
輸送とスケジュールには隠れたコストが潜んでいます。
品質保証には交渉の余地はありませんが、過剰な仕様はコストの無駄になります。
コスト要因と最適化の機会に関する知識があれば、すぐに見積もりを依頼できます。しかし、プロジェクトをサプライヤーにどのように提示するかは、見積もりの正確さと交渉の立場に大きく影響します。
漠然とした調査では、曖昧で使用できない引用が得られます。事前に詳細な情報を提供することでプロ意識を示し、多くの場合、より有利な価格設定が可能になります。
見積もりを入手したら、実際に何に支払っているのか、そしてその価値が本物かどうかをさらに深く理解します。
一部のサプライヤーの引用は直ちに懸念を引き起こすものがあります。
サプライヤーを選択し、製造が開始されると、積極的なプロジェクト管理により予期せぬ事態が減り、コストが管理されます。
最初の 2 週間でプロジェクト全体の雰囲気が決まりました。
定期的なチェックインは、問題を早期に発見し、より安価に修正できます。
納品時に、体系的な検査により、製造が仕様を満たしていることが確認されます。
製造業者は、工場の負荷、材料の入手可能性、生産順序の柔軟性に基づいて見積もりを調整します。閑散期には、サプライヤーは労働力を維持するために割引を提供する場合があります。現在の生産スケジュールに自然に適合するジョブは、特別なセットアップが必要なジョブよりもコストが低くなります。また、柔軟なタイミングを許可したり、他のユーザーとジョブをバッチ処理したりできる場合は、コストの削減につながるスケールメリットが得られます。
必ずしもそうとは限りません。最低価格は多くの場合、製造業者にとっての最低コストを反映しており、お客様にとっての最高の価値を反映するものではありません。最も安い見積もりでも、納期が遅れたり、大規模な手戻りが必要になったり、適切な文書が不足したりすると、時間の損失やプロジェクトの遅延により、最終的にははるかに多くの費用がかかる可能性があります。見積価格にスケジュール遵守、品質の評判、納品後のサポートなどのリスク要素を加えた総所有コストを評価します。
材料や検査に手抜きをするのではなく、設計段階の最適化とプロセス効率に重点を置きます。接続の詳細を改善することで溶接の長さを短縮し、数量割引のためにプロジェクトを統合し、製造業者にプロセスの改善や人件費を削減する自動化投資の提案を依頼します。これらのアプローチにより、コストを削減しながら品質を維持できます。
接続部の少ないシンプルなフレームの場合は、3 ~ 4 週間で製造される場合があります。複雑で大規模なプロジェクトの場合は、8 ~ 12 週間以上に及ぶ場合があります。スケジュールは、図面承認の遅れ、材料調達、生産能力、テスト要件、およびコーティングプロセスによって異なります。不可能なほど迅速な納期を求める非現実的な要求は、追加のコストとリスクの質を引き起こします。現実的なスケジュールを事前に交渉することで、摩擦やコストの超過を防ぎます。
はい、総製造コストが大幅にかかるプロジェクト (50,000 ~ 100,000 米ドル以上) の場合は可能です。シミュレーションベースのシーケンス最適化により、多くの場合、労力と再作業が 15 ~ 30% 節約され、初期のエンジニアリング コストが容易に正当化されます。小規模なプロジェクトの場合、最適化への投資は損益分岐点にならない可能性があるため、代わりに製造業者の経験に頼ってください。
溶接をリスク カテゴリに分類します。重要な(安全性が高く、高応力、疲労しやすい)溶接は全数検査を受けます。標準溶接部は目視検査のみまたはサンプルベースのテストを受けます。重要ではない溶接部には目視検査が必要です。このリスクベースのアプローチにより、重要でない領域での不必要なテストを回避しながら、重要な部分に信頼性が提供されます。客観的な基準を提供するために、該当するコード (AWS D1.1、EN 1090 など) を引用します。
多くの場合、そのとおりですが、リードタイムの延長、通信の遅れ、輸入関税、運送費、品質調整の課題など、追加のリスクと節約を慎重に比較検討します。オフショアは、明確な仕様と成熟した検査プロトコルを備えた、大量の標準化されたプロジェクトに最適です。一回限りの作業や複雑なカスタム作業の場合は、通常、地元の製造業者に近い方が人件費の節約よりも重要です。
変更には必ずコストがかかります。タイミングによっては、変更オーダーにより、溶接シーケンスの再検討、手順の再認定、労働時間の再スケジュール、または追加の材料の購入が必要になる場合があります。影響を最小限に抑えるために、製造を開始する前にすべての設計上の決定を前倒ししてください。変更が避けられない場合は、直ちに製造者に通知し、変更コストを公正に交渉してください。クリティカル パス項目に対する直前の変更は最もコストがかかります。
いいえ。応力緩和は、特定の用途、疲労を受けやすい厚い部分、または圧力容器の製造における高張力鋼 (Q345B 以上) に必要です。標準的な構造用鋼の場合、ASTM A36 または中程度の荷重における同等の溶接状態で十分なことがよくあります。コードまたは標準 (AWS D1.1、EN 1090) は、PWHT がいつ必須であるかを指定します。不必要なコストを避けるために、計画の際に製造業者とこの点について話し合ってください。
資格のある製造業者との簡単なプロジェクトの場合は、5 ~ 10% の予備費を予算に入れてください。複雑な作業、初めての作業、または高精度の作業の場合は、10 ~ 20% を確保してください。このクッションは、軽微な欠陥、修理のきっかけとなる検査、設計の明確化、予期せぬ現場の状況をカバーします。プロジェクトのスケジュールや予算を脅かすことなくある程度の柔軟性が存在することを双方が理解できるように、この予約金を事前に製造業者に伝えてください。
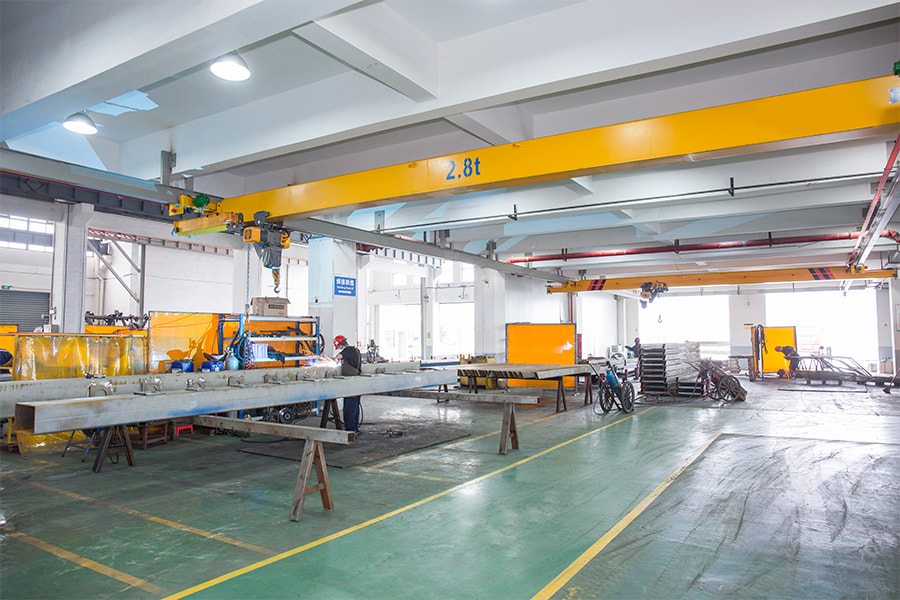
当社の溶接サービスは、さまざまな種類の設備一式のニーズを満たす高品質かつ高精度の溶接ソリューションを提供することに重点を置いています。高度な溶接設備と経験豊富な溶接チームにより、当社はさまざまな複雑で困難な溶接作業を処理することができます。大型機器の主要構造溶接でも、精密部品の接続溶接でも、溶...
詳細を参照してください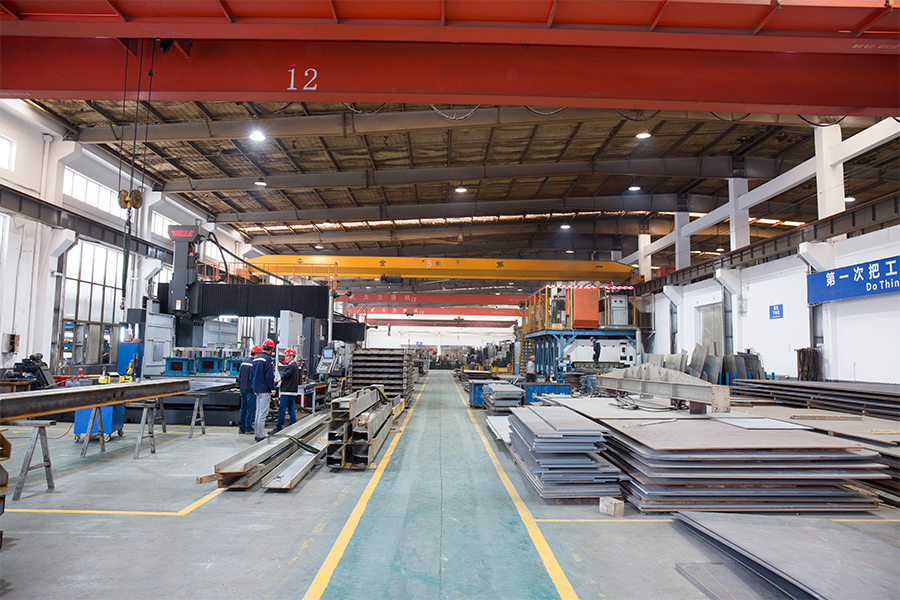
当社の機械加工サービスは、お客様に高精度かつ効率的な金属加工ソリューションを提供することに専念しています。当社は、旋削、フライス加工、穴あけ、研削などのさまざまな加工を行うことができる最新のCNC工作機械と多機能マシニングセンターを備えています。当社の技術チームは経験豊富で、お客様から提供され...
詳細を参照してください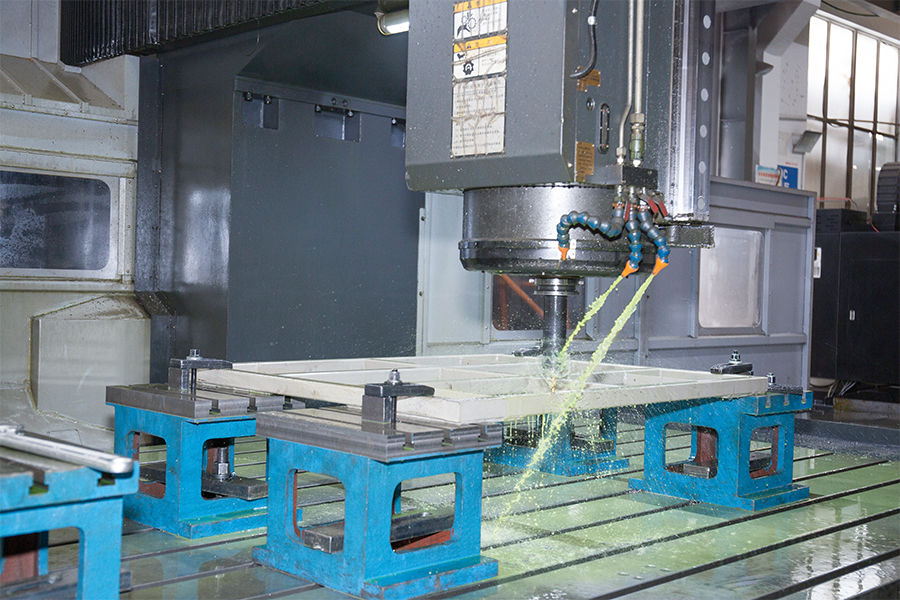
当社のコーティングサービスは、製品の耐久性、美観、耐食性能を確保するために、さまざまな種類の完全な機器に高品質の表面処理ソリューションを提供します。当社では、スプレー塗装や粉体塗装などの高度な塗装プロセスを使用して、さまざまな材料や用途環境の要件に対応しています。当社の塗装工場には自動塗装設備...
詳細を参照してください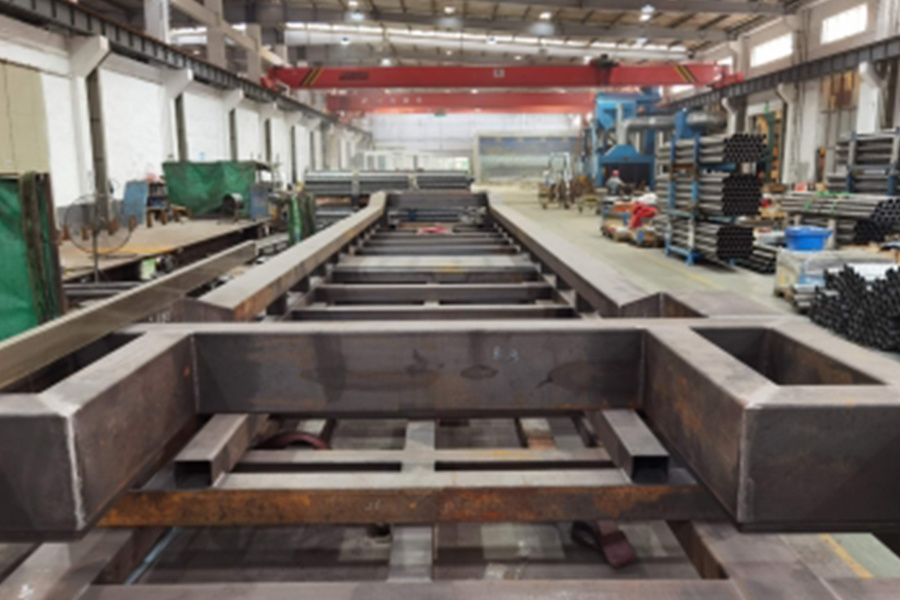
当社の完全な機器の製造およびカスタマイズ サービスは、プロセス全体を通じて顧客の個別のニーズを満たすために、設計、製造から設置に至るまで、あらゆる範囲のソリューションを顧客に提供することに重点を置いています。当社は強力な技術チームと最新の生産設備を備えており、顧客の図面や技術要件に従って、さま...
詳細を参照してください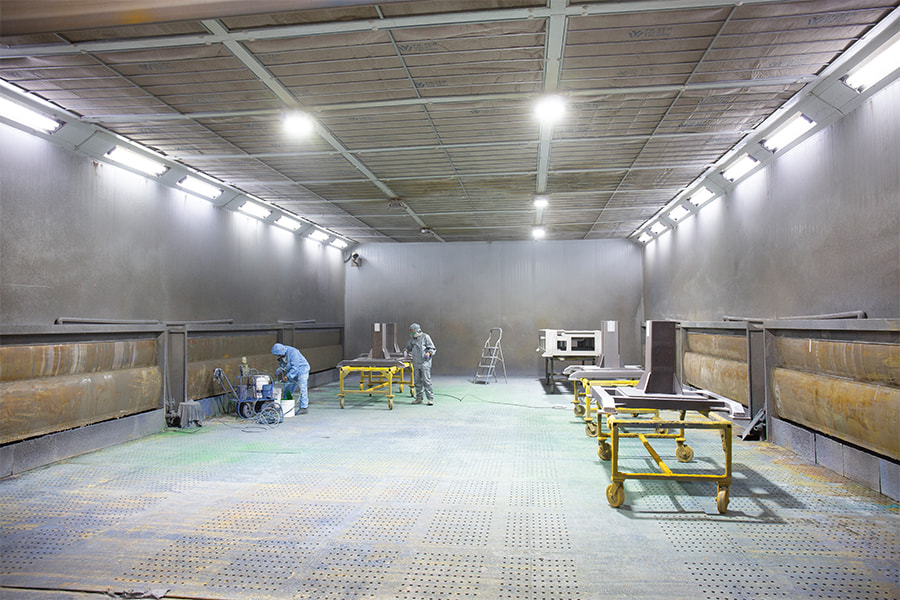
ワンストップサービスとは、お客様が設備鋼構造溶接OEMプロセスにおいて包括的なサポートとソリューションを受けることができることを意味します。当社のサービスは、最初の設計コンサルティング、材料の選択、製造、組立てから最終品質検査、物流流通までをカバーします。当社には、顧客のニーズに応じてパーソナ...
詳細を参照してください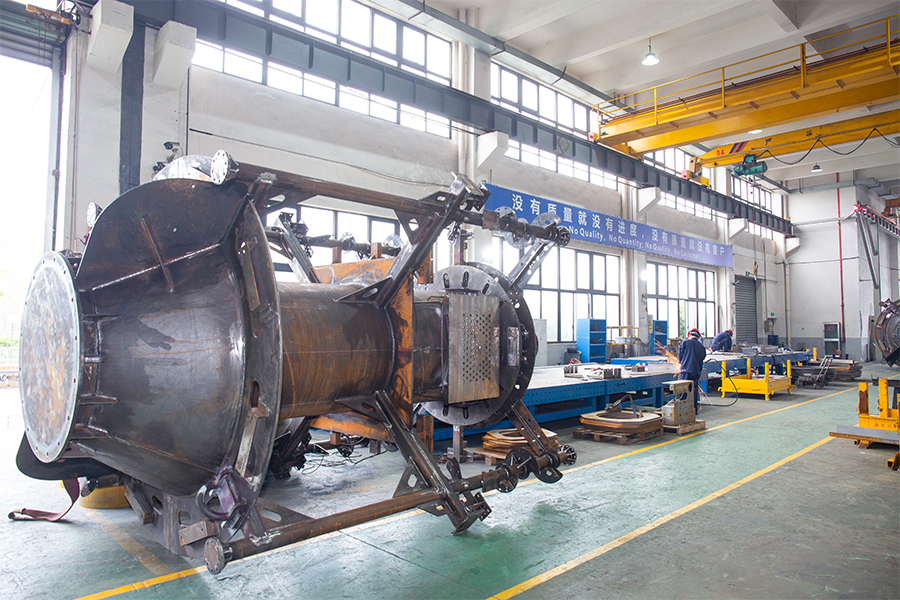
溶接は、機器鋼構造の製造における中心的なプロセスの 1当社は高度な溶接技術と設備を使って、各溶接接合部が最高の強度と品質基準に達していることを保証します。 当社の溶接工は厳しい訓練と認定を受けており、アーク溶接(SMAW)、アルゴンアーク溶接(TIG)、ガス溶接、レーザー溶接などのさまざまな溶...
詳細を参照してください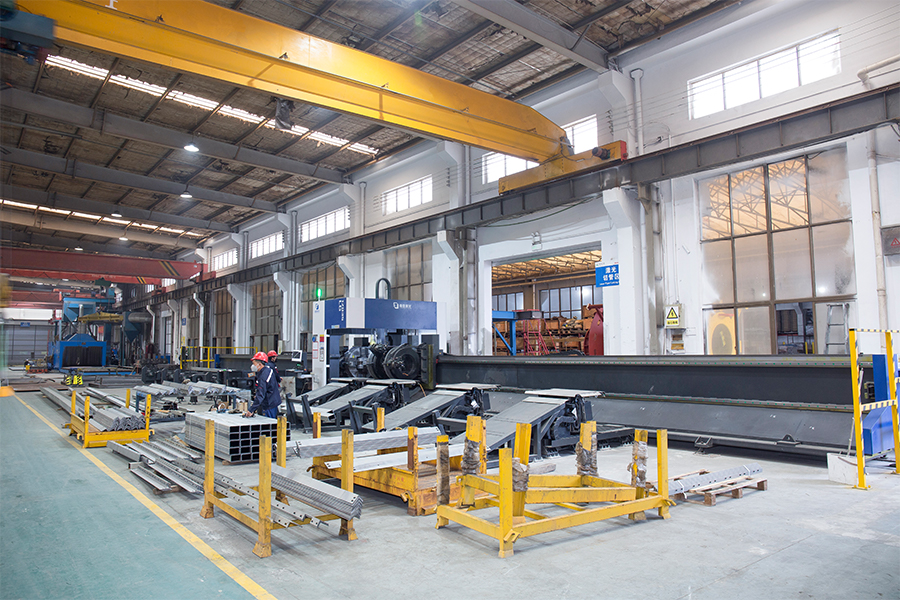
組立は、最終製品の性能と品質を決める機器鋼構造製造プロセスの重要なステップです。当社組立チームは経験豊富で、設計図と技術要件に従って正確な組立を実行し、各要素の完璧な組み合わせを保証します。当社では、スムーズ昇降テーブルや自動組立ラインなどの最新の組立ツールや機器を使って、組組み立てプロセスで...
詳細を参照してください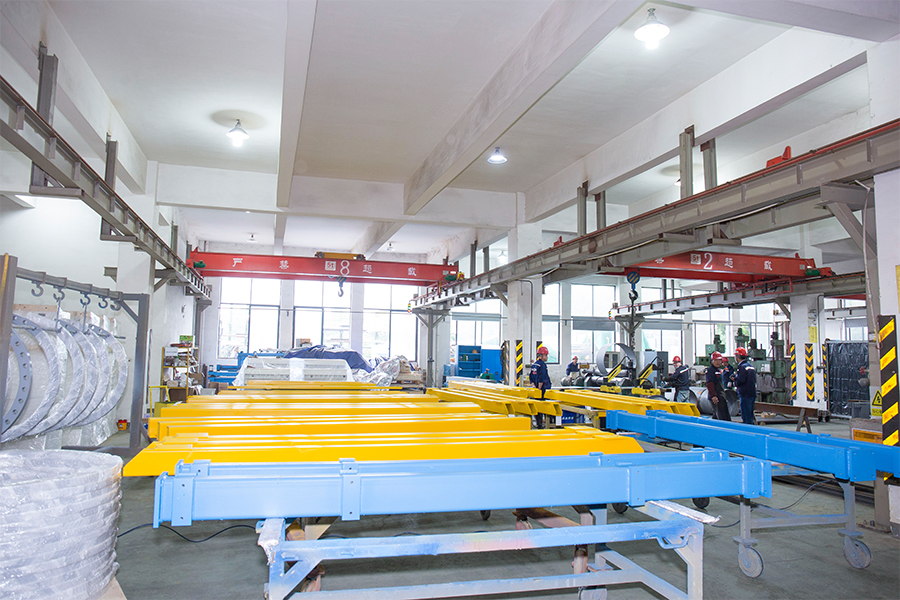
検査は設備鋼構造製品の品質を確保する最後の砦です。当社の検査は経験豊富なエンジニアと技術者で構成されており、高度な検査機器と方法を使用して各製品に含まれるかつ詳細な検査を実施します。検査項目には、寸法検査、溶接部の非破壊検査、表面品質検査、耐荷重試験、機能試験などが含まれており、製品が寸法、構...
詳細を参照してください
中国浙江省嘉興市嘉善県姚荘鎮宝群路158号
0086 13857303563
+86-573-84893330 / +86-573-84518277