中国浙江省嘉興市嘉善県姚荘鎮宝群路158号
コンテンツ
すべての溶接プロジェクトが同じように作成されるわけではありません。基本的な溶接スキルは金属片を接合することができますが、 設備の構造枠の溶接 これは、精密工学、材料科学の深い知識、細心の注意を払ったプロセス制御を必要とする、まったく異なる課題です。
何が問題となっているのかを理解すれば、その違いは明らかになります。機器の構造フレームワークでは、たとえ小さな歪みでも、コンポーネントの位置ずれ、機械的機能の低下、取り付けインターフェースの故障、または完全なアセンブリの不良など、大きな問題につながる可能性があります。適切な歪み制御を行わずに溶接された一般的な構造用鉄骨フレームでは、溶接長さ 1 メートルあたり 1 ~ 2 ミリメートルの線形変形が発生する可能性がありますが、数メートルにわたるフレームワークを組み立てるまでは無視できる程度です。
機器のフレームワークは、機械の耐荷重背骨の役割を果たします。化粧溶接や単純な修理とは異なり、熱応力、機械的負荷、環境条件に耐えながら、厳しい公差内で寸法精度を維持する必要があります。溶接プロセスからの熱入力により、局所的な膨張と収縮のパターンが生じ、慎重に管理しないと、永久的な寸法変化が生じます。
以下の具体的な課題を考慮してください。
形状の複雑さ: ほとんどのフレームワークには、熱応力を不均一に集中させる、交差する部材、分岐接続、およびさまざまな壁厚が含まれています。
公差感度: ボルト接続、サーボ モーター、または精密アセンブリ用に設計されたインターフェイスは、ミリメートル レベルの偏差に対応できません。
材料のばらつき: 鋼材のグレードが異なると熱の吸収と放散が異なるため、適応した溶接順序が必要になります。
スケールの問題: フレームワークが大きくなると、より劇的な熱勾配が発生し、従来の溶接アプローチでは不十分になります。
検査要件: ほとんどの機器メーカーは、トレーサビリティ、寸法検証レポート、および場合によっては非破壊検査の証拠を要求します。
まさにこれが、一般的な製造業者と専門の構造フレームワーク溶接パートナーを区別することが重要である理由です。後者は、歪み制御が後付けではなく、材料の選択から最終検査に至るまで、あらゆる決定に組み込まれていることを理解しています。
溶接歪みは、高温では金属の挙動が異なるために発生します。溶接アークから熱を導入すると、単に金属を溶融するだけではなく、摂氏 1500 度を超える温度に達する局所的なゾーンが作成され、その周囲を徐々に低温の領域に囲まれることになります。加熱された金属は膨張しますが、周囲の冷却された構造によって拘束されるため、圧縮応力が発生します。金属が冷えると不均一に収縮し、残留引張応力と永久的な寸法変化が生じます。
構造フレームワークに複数の溶接が含まれていることを考慮すると、問題はさらに深刻になります。後続の各溶接は、以前に冷却された領域を再加熱し、複雑な応力パターンを作成します。意図的な軽減戦略がなければ、これらのパターンが積み重なり、累積的な歪みが生じます。
溶接形状が異なると、異なる歪みパターンが生成されます。
長手方向の収縮: 溶接部と周囲の材料は溶接線の方向に沿って収縮します。通常、1 メートルあたり 1 ~ 3 ミリメートルです。
横方向の収縮: 溶接部に垂直な方向に収縮し、部材を引き寄せて全体の構造を狭めます。
角度歪み: 溶接の両側のサーフェスが同一平面内に留まらずに角度を形成します。特に T ジョイントやコーナー接続で問題になります。
座屈歪み: 薄肉セクションでは、特にサポートされていない広い領域で波状または湾曲した表面が発生します。
回転歪み: 中心軸の周りで溶接部のバランスが崩れると、フレームワーク全体がねじれた形状になります。
購入者が経験する最大のフラストレーションの 1 つは、実際の要件を反映していないあいまいな見積もりを受け取り、製造中に仮定が間違っていたことが判明することです。当社では、事前にすべての詳細を把握するために見積もりプロセスを合理化し、提案が正確であり、予期せぬことなく期待に応えられるように納品しました。
単に「軟鋼」と指定するのではなく、正確な鋼種を指定してください。合金が異なれば、溶接特性も明らかに異なります。
S235JR (ヨーロッパ規格): 溶接手順が十分に文書化されている標準構造用鋼で、ほとんどの一般的なフレームワークに適しています。
Q235B (中国規格): 入熱要件と歪みパターンに影響を与えるわずかに異なる組成
A36 (米国規格): 独自の溶接仕様規格を持つ北米の製造で一般的です。
高強度グレード (S355、S460): より制御された入熱と溶接後の応力除去の考慮事項が必要です
各部材の材料の厚さを含みます。材料が厚いと熱がより効果的に放散され、歪みのリスクが軽減されますが、壁が薄い部分では歪みの影響が大きくなります。
以下を含む図面を提供してください。
すべてのフレーム メンバー、交点、接続の詳細を示す 2D または 3D モデル
各ジョイントの溶接タイプ、サイズ、長さを示す明示的な溶接記号
重要な寸法、特に取り付けインターフェイスや位置合わせ点の周囲の公差コールアウト
フレーム各部の素材厚とグレード
予想されるサービス負荷と環境条件 (これは当社の歪み制御戦略に影響を与えます)
どのフレーム フィーチャが厳密な寸法精度を維持する必要があるかを特定します。
モーター、エンコーダー、精密機器などの取付面
ボルト締めアセンブリを受け入れる位置合わせインターフェイス
指定された輸送または設置スペース内に収まる必要があるフレーム外囲器全体の寸法
特定の表面に対する平面度または直角度の要件
ほとんどのお客様は、これらの優先事項を伝えることで、これらの重要な領域を歪みから保護するために特別に溶接シーケンスと治具を設計できることに気づいていません。
以下が必要かどうかを事前に明確にしてください。
実際の測定値と指定された公差を示す溶接後の寸法検査レポート
超音波検査やX線検査などの非破壊検査(NDT)
硬さ試験または機械的特性の検証
表面状態の要件(スケール除去、酸洗、塗装準備)
特定の素材と特定のフレームセクションをリンクするトレーサビリティ文書
これらの仕様は製造スケジュールと最終価格に直接影響するため、最初の問い合わせに含めることでコストのかかる修正を防ぐことができます。
歪みの制御は単一の技術だけでは実現できません。溶接前、溶接中、溶接後に適用される調整された戦略です。ここで、専門の製造業者がエンジニアリングの専門知識と実践的な経験を通じて差別化を図ることができます。
歪み制御の基礎は、溶接トーチが金属に接触するずっと前から始まります。私たちは複数の目標を同時に達成するカスタム フィクスチャを設計します。
厳格な拘束: 複数の接触点を持つ重い治具が、溶接全体を通じてフレームを正確な形状に保持します。
熱補償: 経験豊富な製造者は、熱膨張を予測した治具を使用し、膨張と収縮を考慮して部材を公称値からわずかに外して配置します。
荷重分散: 治具はクランプ力を分散し、歪みを増幅させる可能性のある局所的な応力集中を最小限に抑えます。
アクセシビリティ: 固定具が溶接機へのアクセスを最適化するようにフレームを配置し、再作業や複数の熱サイクルの必要性を軽減します。
溶接を実行する順序は、最終的な歪みに大きく影響します。上級者は、一方の端からもう一方の端まで順番に溶接するのではなく、バランスの取れた順序で溶接します。
バランスの取れたアプローチ: 交差する部材を溶接する場合、反対側を交互に溶接して熱入力のバランスを取り、角度歪みを最小限に抑えます。
スキップ溶接パターン: 隙間を埋める前に継ぎ目に沿って交互のセグメントを完成させ、再加熱する前に以前に溶接した部分を冷却して安定させます。
バックステップ: 接合部に沿って後方に進みながら短い溶接セグメントを実行し、長手方向の収縮を軽減します。
放射状シーケンス (中心点のあるフレームの場合): 回転歪みを最小限に抑えるために、星型パターンの中心交点の周囲に溶接を分散します。
お客様の特定のフレームワーク形状に合わせて、製造の後の段階での入熱から重要な公差ゾーンを保護するカスタム溶接シーケンスを設計します。
入熱が低いと歪みは減少しますが、溶接の品質は犠牲になりません。このバランスを次のように最適化します。
より小さな電極直径: より高い移動速度とより低い総エネルギー入力を可能にし、同等の浸透を実現します。
マルチパス溶接: 1 つの大きなパスではなく、いくつかの小さなパスに総熱を分配することで、熱負荷がより均等に分散されます。
速度の最適化: 移動速度が速くなると、熱が周囲の材料に広範囲に拡散する前に溶接が完了します。
技術の選択: MIG 溶接は通常、フレームワークの製造において手動のスティック溶接よりも優れた熱制御を実現します。
最適な溶接方法を行ったとしても、多少の残留歪みは残ります。当社の修正方法には次のようなものがあります。
機械的矯正: 油圧プレスまたは矯正機を使用して、曲がったりねじれたりしたフレームを仕様に戻します。このプロセスでは、亀裂を避けるために慎重に荷重を加える必要があります。
局所加熱: 圧縮領域に制御された熱を戦略的に適用することで残留応力が軽減され、金属が正しい形状に緩和されます。これは、角度歪みに対して特に効果的です。
冷間加工: アクセス可能な領域の軽微な歪みの場合、冷却段階で制御しながら力を加えることにより永久歪みを軽減できます。
補正方法は、材質、歪みの大きさ、許容差の要件によって異なります。より厚い材料や高張力鋼グレードでは、より慎重な修正アプローチが必要になります。
仕様が溶接規格を参照している場合、それは官僚的ではなく、予測可能な品質を保証しています。構造フレームワークの溶接に直接適用される規格は次のとおりです。
| 標準 | 重点領域 | フレームワークとの関連性 |
|---|---|---|
| ISO 3834 | 溶融溶接の品質要件 | 品質管理システムのレベルを確立します。ほとんどの機器フレームワークには ISO 3834-2 または 3834-3 が必要で、文書化された手順、溶接工の資格、および検査プロトコルが保証されています。 |
| AWS D1.1 | 構造溶接規定 - 鋼 | 溶接手順の仕様、資格のある溶接工の要件、検査方法、および構造用途に特化した合格基準を定義する米国の規格。 |
| EN 1090 | 鉄骨構造物・アルミ構造物の施工 | 寸法精度と溶接構造の検査に関する詳細な要件を含む、製造と組立を対象とする欧州規格。 |
| ASME セクション VIII | 圧力容器コード | 機器のフレームワークが加圧コンポーネントをサポートしている場合、この規格は必須となり、圧力テストと追加の検査が必要になります。 |
正式な定義を超えて、これらの規格の認証は具体的な価値を提供します。
文書化された手順: すべての溶接タイプの前に、正確な入熱、電極タイプ、順序、および冷却戦略を指定する書面による溶接手順仕様 (WPS) が記載されています。
有資格者: 標準化されたテストによる溶接士認定は、特定の溶接プロセスと材料に関する実践的な能力を証明します。
トレーサビリティ: 電極、シールドガス、ベース材料のバッチ番号が特定のフレームセクションに対して記録され、問題が発生した場合の根本原因分析が可能になります。
第三者による検証: 多くの規格では第三者による監査や立会人検査を許可しており、独立してコンプライアンスを確認できます。
規格では、さまざまな重要度レベルに適した特定の検査アプローチが定義されています。
目視検査: 認定検査員が表面仕上げ、ビードの外観、寸法精度を検査します。これは最も一般的な第一段階の検査です。
超音波検査: 音波により、溶接部に損傷を与えることなく、気孔や融着の欠如などの内部欠陥を検出します。
X 線検査: X 線検査は内部欠陥の位置とサイズを明らかにします。より決定的ですが、超音波よりも高価です。
硬度試験: 熱影響部が脆化していないことを確認します。特に高強度材料の場合に重要です。
機械的試験: 証人クーポン (同一条件下で溶接された小さな試験片) での引張試験と衝撃試験により、指定された機械的特性が達成されていることを確認します。
現実世界の製造上の課題を考えてみましょう。S235JR 構造用鋼管で作られた、長さ 4.2 メートル、幅 2.8 メートル、高さ 1.9 メートルの自動組立機械フレームです。課題はサイズではなく、精度の要件でした。
フレームは 3 つの重いサーボ モーターと高精度ビジョン システムをサポートしており、それぞれの取り付け面には 300 mm のエリア全体で 0.5 ミリメートル以内の平坦性が必要でした。また、フレームは全長で 2mm の全体的な寸法公差を維持する必要がありました。これは、典型的な熱歪みが拒否反応を引き起こす可能性があることを意味します。
従来のアプローチ、つまり標準の治具を使用した単純な連続溶接では、ほぼ確実に次のような結果が得られます。
縦方向の収縮により長さが 3 ~ 4 ミリメートル減少します
取り付け面の角度歪みは 1 ~ 2 度
サポートされていない長いサイド レールで座屈が発生する可能性があります
私たちはこれらの結果を受け入れるのではなく、許容差の要件から逆算してプロジェクトに取り組みました。
治具の設計: 私たちは、段階的なクランプ圧力でフレームを複数の点で保持するカスタム固定具システムを作成しました。重要なのは、予測される収縮を考慮してフレームを事前に配置したことです。つまり、溶接により許容範囲内に収まることがわかっているため、最終仕様よりも 4 mm 長く配置することになります。
溶接シーケンス: 1 つの角から始めて体系的に進むのではなく、放射状のシーケンスを開発しました。
ディビジョン 1 と 5: 反対側のモーター取り付けボスを最初に完成させます
ディビジョン 2 および 6: ビジョン システムのサポート領域を溶接し、以前の領域を冷却して安定化させます。
部門 3 および 4: 中央クロスメンバーと構造補強材の溶接
仕上げパス: 局所的な熱が重要な領域に影響を与えない場合は、メイン フレーム周囲の継ぎ目を最後に実行します。
入熱管理: 直径 0.8 mm、電流 180 ~ 200 アンペアの電極を指定し、エネルギー入力を約 0.8 ~ 1.0 kJ/mm に保ちました。これは通常の製造方法よりも大幅に低いですが、マルチパス技術を使用したため完全溶け込み溶接が生成されます。
検査と修正: 溶接後のレーザースキャンにより、2 つのモーター取り付け面に 0.3 mm の残留角歪みが確認されました。これを受け入れるのではなく、圧縮領域に局所的な加熱を適用し、その領域の応力を緩和し、表面を仕様どおりに緩和できるようにしました。
最終寸法検査では、完成したフレームが全長にわたって公称寸法から 0.2 mm 以内であることが示され、すべての取り付け面の平面度は 0.5 mm の要件を超える 0.3 mm を達成しました。フレームは取り付けや再加工を行わずに直接組み立てに取りかかったため、顧客は 2 週間のスケジュールの遅れを節約し、高価な改造を回避できました。
フレームのジオメトリが異なると、予測可能な歪みパターンが発生します。これらを理解することは、リスクを早期に特定するのに役立ちます。
背の高い狭いフレーム: 2 つの長辺の熱分布が非対称であるため、外側に反る (座屈) 傾向があります。
深い中空セクション: 内部溶接により限られた空間に集中した熱が発生し、深刻な角度歪みが生じます。
ボルトサークルのあるフレーム: 中心点の周りの放射状の溶接は、慎重に順序を付けないと回転歪みを引き起こします。
非対称の荷重経路: 部材サイズのバランスが取れていないフレームは、不均一な熱分布によりねじれた形状を形成します。
肉厚が薄く、非常に大きなスパン: 中間ブレースを追加しないと座屈が発生する可能性があります
最良の歪み制御は、実際には製造が始まる前に行われます。経験豊富な製造業者とフレーム設計について話し合うと、多くの場合、いくつかの改善点が明らかになります。
機器の機能を妨げない箇所に内部補強材を追加
後からの歪み修正を受け入れるのではなく、高熱応力ゾーンの壁厚を増やす
溶接継手の形状を修正し、場合によっては隅肉溶接から部分溶け込み突合せ溶接に変更することで、熱入力を低減します。
可能な場合は、溶接を臨界公差ゾーンから遠ざける
この協議的なアプローチにより、多くの場合、製造コストとリスクの両方が同時に削減されます。
機器の構造フレームワークの製造業者を評価している場合、そのプロセスにイライラしたり時間がかかる必要はありません。特に複雑な仕様を効率的に処理するために、見積もりプロセスを合理化しました。
48 時間以内に正確で拘束力のある見積もりを受け取るには、以下を提供してください。
2D 図面または 3D CAD モデル (予備スケッチでも可)
材料の仕様と数量
寸法公差要件と重要な機能
必要な認証と検査基準
目標納期と生産量
受領後、当社のエンジニアリングチームはただちに次のことを行います。
設計の製造可能性を評価し、潜在的な歪みのリスクを特定します。
最適な溶接順序と治具戦略を決定します。
材料要件と標準労働見積りを計算します
許容誤差の達成可能性に関する予備的なフィードバックを提供します
不明な点がある場合は、ご質問を明確にしてから、項目別の人件費、材料費、検査費用を含む詳細な見積もりを提出します。最も重要なことは、当社の見積もりは達成可能なものについて正直であることです。当社は提供できない公差を約束することはなく、製造途中で問題を発見するのではなく、リスクに早期に警告します。
前進する準備はできていますか?当社のプロジェクト ポータルから図面と仕様をアップロードするか、当社のエンジニアリング チームに直接ドキュメントを電子メールで送信してください。正式なリクエストを行う前に特定の要件について話し合ってみたい場合は、製造エンジニアとの 30 分間の技術相談を無料で提供しています。
私たちは、機器のフレームワークの品質が機器のパフォーマンス、信頼性、市場の評判に直接影響を与えることを理解しています。卓越性への取り組みこそが、当社の存在理由です。
特殊な歪み制御を行わずに一般的な構造用鋼フレームワークを適切に溶接する場合、溶接長さ 1 メートルあたり約 1 ~ 2 ミリメートルの長手方向の収縮と、溶接部付近の表面の角度歪みが 0.5 ~ 1.5 度発生することが予想されます。ただし、エンジニアリングされた治具設計、最適化された溶接シーケンス、および適切な修正技術により、経験豊富な製造者はこの値を未処理の値の 20 ~ 30% に日常的に削減します。正確に達成可能な公差は、フレームの形状、材料の厚さ、指定された鋼種によって異なります。
機械的な矯正や応力除去加熱による歪みの修正は、適切に文書化されていれば、標準的で許容可能な慣行です。劣悪な製造と優れた製造の違いは、修正が行われるかどうかではなく、修正が予測され、制御され、測定によって検証されるかどうかです。精密機器によって実行され、認定検査によって検証された予想通りの修正が必要なフレームは、一般に、たまたま修正が必要なかったフレームよりも信頼性が高くなります。これは、後者は楽観的な熱挙動を想定しており、寸法精度の証明が提供されないためです。
これは根本的に異なる製造アプローチを反映しています。手動溶接、標準治具、最小限の文書を使用する基本的なショップは、最小限のエンジニアリングを適用しているため、見積もりが低くなります。経験豊富なショップは、エンジニアリングの専門知識、カスタム治具、最適化されたプロセス、徹底した文書化を適用しているため、より高い見積もりを出します。違いはマークアップではなく、実際の実行コストです。フレームの寸法が正しくないために装置が故障した場合、再製造のコストとスケジュールの遅延は、通常、最初の見積もりの差額を桁違いに上回ります。
はい、ただし重要な注意点があります。数メートルのサイズのフレームでは、プラス/マイナス 1 ~ 2 ミリメートルの公差が日常的に達成されます。大型フレームで 0.5 mm より厳しい公差を設けることはますます困難かつ高価になり、高度な治具、応力除去熱処理、および複数の修正サイクルが必要になります。非常に厳しい公差は、溶接ですべてを実現しようとするのではなく、製造後にボルトで固定される、個々のコンポーネントを小さくしてフレームを設計することで最も経済的に達成できます (コンポーネントごとの熱歪みを低減します)。
サードパーティ検査では、複雑さとテスト要件に応じて、通常、製造コストが 5 ~ 15% 追加されます。それが必要かどうかは、業界、顧客の要件、リスク許容度によって異なります。機器が安全性が重要なアプリケーションで動作する場合、またはサードパーティの規制監督下で動作する場合、検査は必須です。ビジネスが機器の信頼性と顧客満足度に依存している場合、検査コストは通常、保証請求の回避と評判の保護によって回収されます。お客様の特定の状況に適した検査レベルについてアドバイスいたします。
どちらも高品質の結果を生成しますが、速度と熱分布が異なります。 MIG 溶接は高速であり、最適化すると通常、単位長さあたりの入熱が低くなり、大きなフレームの歪み制御にわずかに優れています。 TIG 溶接は優れた制御性を備え、より少ない溶着速度で総入熱量を低減できるため、非常に薄肉の部分に適しています。ほとんどの装置フレームワークでは、生産効率と品質を兼ね備えた MIG が実用的な選択肢となります。 TIG は、優れた外観を必要とする特殊な用途またはセクション用に予約されています。
ヨーロッパ (S235JR、S355)、アメリカ (A36、A992)、中国の規格 (Q235B、Q345B) など、ほとんどの構造用鋼グレードには技術的な障壁はありません。高強度の材料や特殊合金には、検証済みの溶接手順と適切な入熱管理が必要であり、当社ではこれを日常的なプロトコルとして実施しています。最も重要な情報はお客様の実際の材料仕様です。なぜなら、私たちはお客様の特定の要件に照らして手順を検証することを前提としていないからです。
初めから歪み補正が見込まれる場合は、フレームサイズや補正方法に応じて1~3日追加して標準工程としてスケジュールを組ませていただきます。以前の見積もりが楽観的だったために予想外の修正が行われた場合、計画外の作業に向けて設備やスケジュールを調整するため、納期が 1 週間以上遅れる可能性があります。まさにこれが、詳細な事前エンジニアリング (潜在的な問題の特定とその計画) に投資する価値がある理由です。
当社の溶接サービスは、さまざまな種類の設備一式のニーズを満たす高品質かつ高精度の溶接ソリューションを提供することに重点を置いています。高度な溶接設備と経験豊富な溶接チームにより、当社はさまざまな複雑で困難な溶接作業を処理することができます。大型機器の主要構造溶接でも、精密部品の接続溶接でも、溶...
詳細を参照してください
当社の機械加工サービスは、お客様に高精度かつ効率的な金属加工ソリューションを提供することに専念しています。当社は、旋削、フライス加工、穴あけ、研削などのさまざまな加工を行うことができる最新のCNC工作機械と多機能マシニングセンターを備えています。当社の技術チームは経験豊富で、お客様から提供され...
詳細を参照してください
当社のコーティングサービスは、製品の耐久性、美観、耐食性能を確保するために、さまざまな種類の完全な機器に高品質の表面処理ソリューションを提供します。当社では、スプレー塗装や粉体塗装などの高度な塗装プロセスを使用して、さまざまな材料や用途環境の要件に対応しています。当社の塗装工場には自動塗装設備...
詳細を参照してください
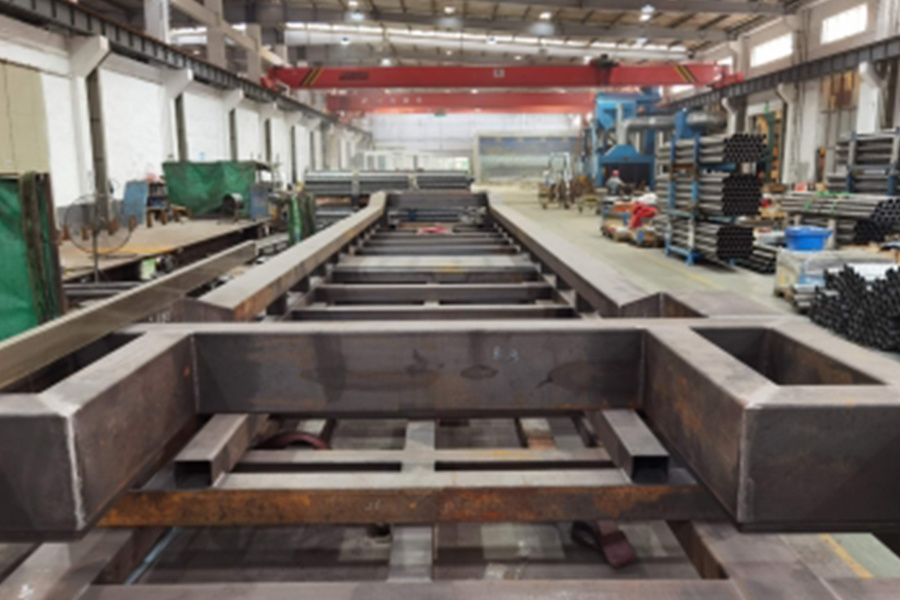
当社の完全な機器の製造およびカスタマイズ サービスは、プロセス全体を通じて顧客の個別のニーズを満たすために、設計、製造から設置に至るまで、あらゆる範囲のソリューションを顧客に提供することに重点を置いています。当社は強力な技術チームと最新の生産設備を備えており、顧客の図面や技術要件に従って、さま...
詳細を参照してください
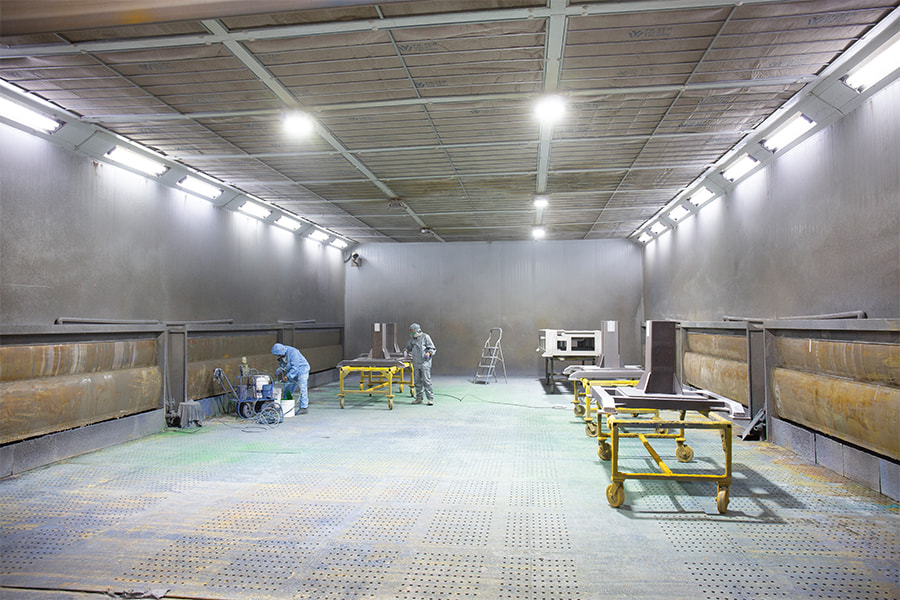
ワンストップサービスとは、お客様が設備鋼構造溶接OEMプロセスにおいて包括的なサポートとソリューションを受けることができることを意味します。当社のサービスは、最初の設計コンサルティング、材料の選択、製造、組立てから最終品質検査、物流流通までをカバーします。当社には、顧客のニーズに応じてパーソナ...
詳細を参照してください
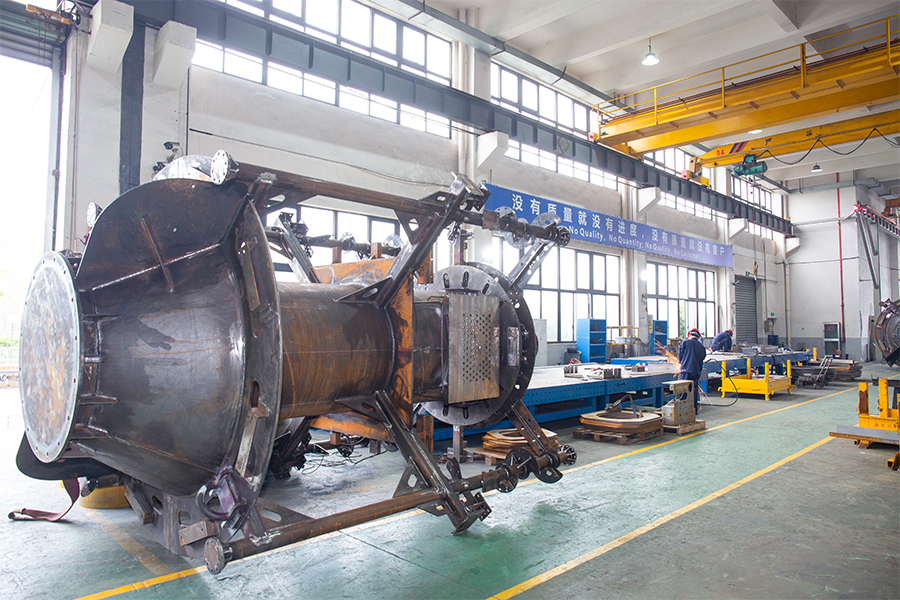
溶接は、機器鋼構造の製造における中心的なプロセスの 1当社は高度な溶接技術と設備を使って、各溶接接合部が最高の強度と品質基準に達していることを保証します。 当社の溶接工は厳しい訓練と認定を受けており、アーク溶接(SMAW)、アルゴンアーク溶接(TIG)、ガス溶接、レーザー溶接などのさまざまな溶...
詳細を参照してください
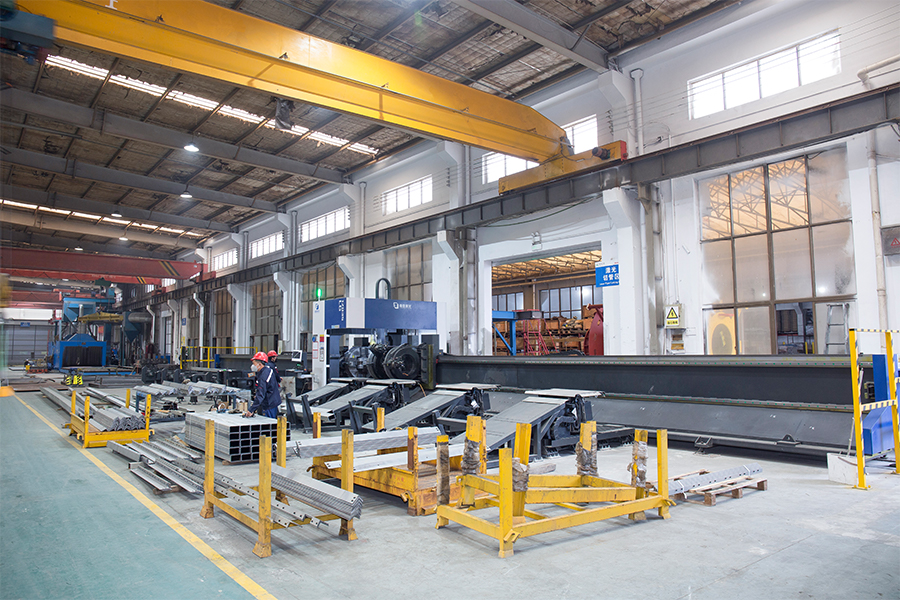
組立は、最終製品の性能と品質を決める機器鋼構造製造プロセスの重要なステップです。当社組立チームは経験豊富で、設計図と技術要件に従って正確な組立を実行し、各要素の完璧な組み合わせを保証します。当社では、スムーズ昇降テーブルや自動組立ラインなどの最新の組立ツールや機器を使って、組組み立てプロセスで...
詳細を参照してください
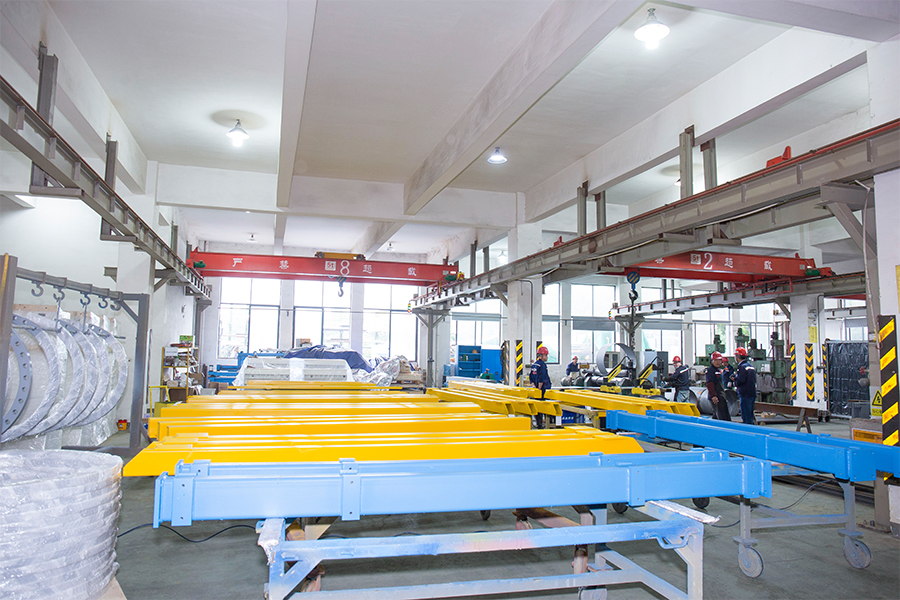
検査は設備鋼構造製品の品質を確保する最後の砦です。当社の検査は経験豊富なエンジニアと技術者で構成されており、高度な検査機器と方法を使用して各製品に含まれるかつ詳細な検査を実施します。検査項目には、寸法検査、溶接部の非破壊検査、表面品質検査、耐荷重試験、機能試験などが含まれており、製品が寸法、構...
詳細を参照してください